


kočka:Pěnová deska z PVC
Vlastnosti: Materiál snowboardu s vysokou hustotou pro model architektonického písku, výrobu ručně vyráběného materiálu pro kutily. Podpora přizpůs...
zkontrolujte podrobnostiLesklé okraje po CNC frézování, inkoust, který se shlukuje místo smáčení, otvory pro šrouby, které se při montáži svlékají. Pokud jste pracovali s PVC pěnovými deskami déle než několik měsíců, viděli jste všechny tři. Obvyklým impulsem je zpomalit vřeteno, vyměnit řezačku nebo vyměnit inkoust. Ve většině případů však hlavní příčina leží uvnitř samotné desky: její pěnová struktura, hustota a výrobní konzistence desky, kterou podáváte.
Zde je závěr: můžete zlepšit výkon při zpracování fólií z pěnového PVC, aniž byste museli předělávat svou dílnu. Přizpůsobte jakost plechu výrobním krokům, které skutečně provádíte, kontrolujte teplotu a vlhkost kolem materiálu a nakupujte od výrobce, který dodržuje přísné tolerance. Udělejte to správně a většina problémů s hranami, adhezí a stabilitou zmizí dříve, než se plech dostane k vašemu nástroji.
První rozhodnutí není, jaký nástroj koupit, ale jaký zvolit průřez.
Volné pěnové listy udržují souvislou buněčnou strukturu od obličeje k obličeji. Jsou ekonomické, lehké a snadno se řežou, což z nich dělá výchozí volbu pro grafické a výstavní tabule. Kompromis se projevuje na opracovaných hranách: exponované buňky vytvářejí mírnou pórovitost, a pokud tisknete plné barvy přímo na povrch, inkoust se může vpíjet do ústí buněk a vypadat skvrnitě.
Celuka desky jdou jinou cestou. Povrch je během vytlačování záměrně chlazen, takže se na pěnovém jádru vytvoří hustá slupka. Tato kůže zvyšuje tvrdost povrchu a vytváří mnohem čistší hranu po frézování. Výrobci, kteří vyrábějí nábytková dvířka, panely skříní a architektonické profily, obvykle preferují tuto strukturu, protože díl vypadá jako hotový ještě před olepováním hran.
Koextrudované desky jdou ještě o krok dále tím, že ve druhém kroku vytlačování nalepí pevnou krycí vrstvu na jádro. Víčko nezanechává žádné odhalené buňky, takže smáčení inkoustu je konzistentní a vyfrézované okraje jsou ze všech tří nejčistší. Toto je struktura, kterou je třeba zvolit, když ve stejné míře záleží na UV tisku a viditelných spojích.
| Majetek | Pěna zdarma | Celuka | Koextrudované |
|---|---|---|---|
| Průřez | Napěněné buňky z obličeje na obličej | Hustá kůže přes pěnové jádro | Pevná krycí vrstva přes pěnové jádro |
| Typická hustota | 0,45–0,60 g/cm³ | 0,55–0,75 g/cm³ | 0,55–0,70 g/cm³ |
| Obrobená hrana | Mírně porézní, přijatelný pro většinu znamení | Čistý okraj, dobře drží detaily | Nejčistší okraj, připravený k tisku |
| Nejvhodnější procesy | Výstavní grafika, výstavní tabule | Nábytková dvířka, architektonické panely | UV tisk, truhlářství, špičkové značení |
Hustota desky je nejužitečnější jednotlivá hodnota, když nastavujete pilu, frézku nebo vrtačku. Předpovídá, jak se materiál bude chovat pod ostřím lépe než jakákoli jiná publikovaná specifikace.
Pro 3–5 mm přířezy značek klesají typické jakosti kolem 0,45–0,50 g/cm³. Řežou rychle a vytvářejí přijatelné hrany pro nápisy a jednoduché tvary. S přechodem na 10 mm a silnější desky se kvalita hran stává limitujícím faktorem a vyšší hustota se vyplatí. Komponenty skříněk a panely, které jsou vidět na okraji, těží z materiálu nad 0,60 g/cm³; hustší buněčná struktura odolává trhání a vytváří znatelně čistší linii řezu.
Materiál s vysokou hustotou také zabraňuje běžnému selhání: místnímu roztavení způsobenému třením mezi tupým nástrojem a pěnovým PVC. V praxi desky v rozsahu 0,65–0,75 g/cm³ drží ryté detaily a ostré rohy mnohem lépe než lehčí třídy, a proto CNC dílny, které řežou díly skříněk, tíhnou k celuce a koextrudovaným strukturám.
Pokud jsou součástí vaší každodenní práce detailní CNC povrchové úpravy nebo viditelné spoje, zvažte možnost začít s a Celuka deska z tvrdého PVC s vysokou hustotou a odtud nalaďte své rychlosti.
 Velkoobchod OEM/ODM 4x8 expandované celuka desky izolační voděodolné a odolné proti plísním Nabídka velkoobchodního prodeje 4x8 expandovaných celukových desek izolační voděodolné a plísňové pvc pěnové desky, Jiatao Industrial Co., Ltd je Čína OEM/O... Zobrazit produkt →
Jakmile je struktura a hustota desky správná, stanou se nastavení stroje předvídatelná. Začněte s nástrojem a poté upravte rychlost posuvu.
Pro frézování použijte ostré spirálové nástroje z tvrdokovu. Dvoubřitý spirálový vrták je solidní všestranná volba pro desky 3–18 mm; jednobřitý nástroj lépe odstraňuje třísky při hlubokých řezech, ale zanechává mírně drsnější povrch. Pro tenké plechy pod 6 mm jsou vibrace vaším skutečným nepřítelem. Upněte desku na desku kazu nebo ji spusťte pod vysavačem, protože jakýkoli pohyb změní čisté nůžky na ošoupanou hranu.
Rychlost vřetena by měla být přizpůsobena hustotě spíše než tloušťce desky. Při 18 000 otáčkách za minutu s 6 mm řezačkou bude deska 0,50 g/cm³ pohodlně řezat rychlostí posuvu 2–3 m/min. Když zvýšíte na 0,70 g/cm³ materiálu, snižte posuv na zhruba 1,5–2 m/min, aby nástroj mohl odstranit hustší proud třísek. Při dokončovacích průchodech udržujte překročení na nebo pod jednou třetinou průměru nástroje.
Tyto výchozí body se u typů dřevoplastových kompozitů mírně mění, protože minerální plniva rychleji opotřebovávají nástroje. A WPC pěnová deska vyrobená pro řezání a lisování dobře drží tolerance napříč opakovanými částmi skříně, ale počítejte s tím, že budete kontrolovat hrany každých pár listů a snížit rychlost řezání zhruba o 10–15 % ve srovnání se standardní volnou pěnou.
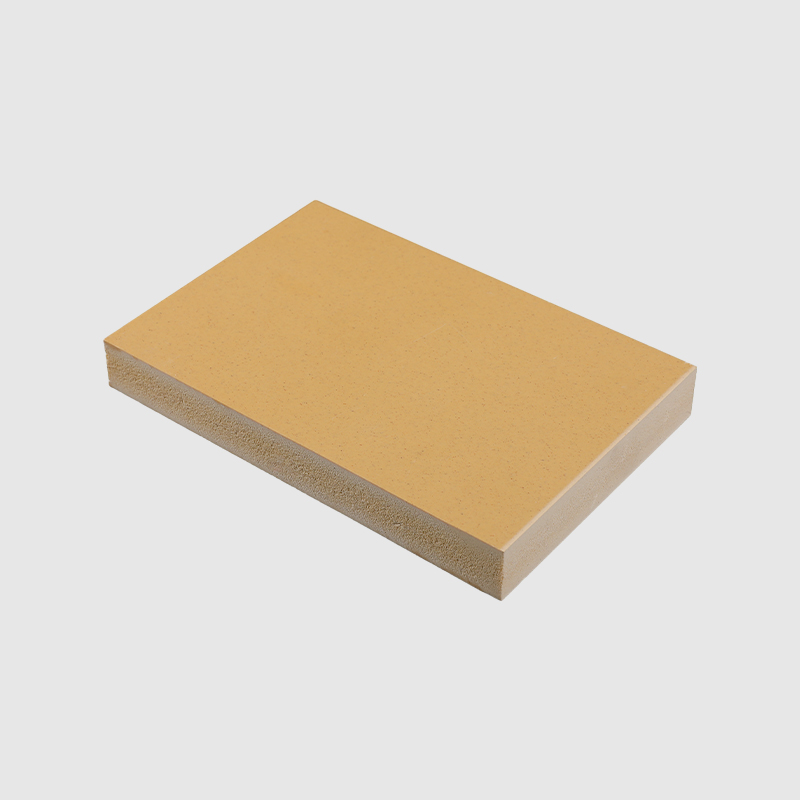 Velkoobchod OEM/ODM 4x8ft dřevoplastová kompozitní wpc pěnová deska voděodolná pvc ona Nabídka Velkoobchod 4x8ft dřevoplastová kompozitní wpc pěnová deska voděodolné pvc desky konstrukce kuchyně koupelnové skříňky řezání lišta... Zobrazit produkt →
Úplné informace o frézách, hodnotách překročení a dokončení odstraňování problémů naleznete v naší příručce na Výběr CNC řezacího nástroje pro PVC pěnové desky .
Tenký materiál se při zatížení ohýbá; silný materiál zachycuje teplo v hlubokých řezech. Upravte odpovídajícím způsobem svou strategii přidržování: celoplošné vakuum pro plechy menší než 6 mm a obvodové upnutí plus správný plán odvádění třísek pro materiál nad 15 mm.
UV inkoust potřebuje ke správnému smáčení povrchovou energii alespoň 38–44 dyn/cm. Čerstvě extrudovaná PVC pěnová deska často měří pod touto úrovní, protože přísady a antistatická činidla migrují na povrch během chlazení. Praktickým výsledkem jsou kuličky inkoustu, slabé barvy nebo selhání adheze po vytvrzení.
Otírání rozpouštědlem pro konzistentní výsledky nestačí. Pomáhá korona úprava nebo úprava plamenem, ale spolehlivějším řešením je zvolit desku s pevnou vrchní vrstvou. Rozdíl je přímočarý: na volné pěně se inkoust usazuje do ústí buněk a pevné plochy vypadají nerovnoměrně; na koextrudovaném uzávěru zůstává inkoust nahoře a drží si svou hustotu.
Výrobci, kteří pravidelně tisknou, by měli hodnotit a PVC koextruzní pěnová deska s hladkým povrchem aby se předešlo problému s pórovitostí dříve, než ovlivní výrobní cyklus.
 Velkoobchod OEM/ODM Pvc koextrudovaná pěnová deska hladký povrch extra tuhý plast Nabídka velkoobchodu Pvc koextrudovaná pěnová deska hladký povrch extra tuhé plastové PVC desky vodotěsné zvukotěsné, Jiatao Industrial Co., Lt... Zobrazit produkt →
Tolerance tloušťky také ovlivňuje laminaci. Když se archy liší o více než ±0,3 mm, široký laminovací válec vyvíjí nerovnoměrný tlak na plochu archu. Listy držené na ±0,2 mm nebo lepší v rozsahu 3–18 mm udržují výstup laminace jednotný.
Chcete-li se hlouběji podívat na problém povrchové energie a jak ji otestovat interně, přečtěte si náš článek o povrchové napětí a přilnavost UV inkoustu .
Testovací pera jsou levná, zaberou pět sekund na desku a řeknou vám, zda je šarže připravena na inkoust. Pokud je hodnota povrchu nižší než 38 dyn/cm, tiskárnu nenastavujte; upravit napájení desky nebo si vyžádat předúpravu u výrobce.
Deska, která se liší šarži od šarže, činí z každého nastavení stroje kompromis. Když vidíte nekonzistentní chování při řezání u plechů, které vypadají stejně, příčina je obvykle proti proudu: posun teploty vytlačování, nerovnoměrné chlazení nebo nedostatečná doba zrání před zabalením. Žádný z nich se neobjeví při vizuální kontrole, ale všechny ovlivňují způsob výroby plechů.
Požádejte svého dodavatele o tři čísla: toleranci hustoty, toleranci tloušťky a dobu odpočinku mezi vytlačováním a balením. Tolerance hustoty ±5 %, tolerance tloušťky ±0,2–0,3 mm a jasný plán zrání jsou druhem detailů, které oddělují kontrolovaný produkt od losu.
Desky, které se přibližují hotové šířce, zkracují dobu řezání a zabraňují poškození hran, ke kterému často dochází při přepravě a opětovném řezání archu plné velikosti. Deska čisté velikosti také eliminuje prvních a posledních 10 mm každého listu, kde se soustřeďují rozdíly v kvalitě hran.
Nechte list oříznout na pracovní velikost blízkou vaší čisté velikosti panelu a odpad řežete dvakrát: jednou v metrech čtverečních, jednou pracně.
Pokud dodavatel zveřejňuje své kontroly kvality, použijte je. Náš přehled kontrola kvality dodavatelů pěnových PVC desek uvádí seznam kontrol a metod vzorkování, na které stojí za to se zeptat, než se zavážete k objednávce kontejneru.
Zlepšený výkon při zpracování fólie z pěnového PVC není otázkou nákupu rychlejší frézky nebo lepšího inkoustu. Jde o to sladit strukturu desky s vaší finální povrchovou úpravou, nastavit stroj na hustotu, kterou jste si skutečně objednali, potvrdit povrchovou energii před tiskem a vybrat dodavatele, který zveřejní tolerance a následně je dodrží. Když jsou tato čtyři rozhodnutí správná, opeřený okraj, skvrnitá hmota a odizolovaný otvor pro šroub přestanou být pravidelnými návštěvníky.

Vlastnosti: Materiál snowboardu s vysokou hustotou pro model architektonického písku, výrobu ručně vyráběného materiálu pro kutily. Podpora přizpůs...
zkontrolujte podrobnosti
The 18mm lesklá tuhá embosovaná deska z PVC je specializovaný termoplastový panel navržený pro přesné požadavky moderního nábytkářského prům...
zkontrolujte podrobnosti
Vlastnosti: Řezba z pěnové desky se často používá pro výrobu modelů a ruční práce, rozumná cena, přizpůsobivá a odolná. Podpora přizpůsobení LOGO, ...
zkontrolujte podrobnosti
Funkce: Naše bílé pěnové desky z PVC mají bílé tečky optimalizované na tisk, aby udržely rozlišení tisku a při expozici UV záření nebudou žlutě. Po...
zkontrolujte podrobnosti
The 15mm extrudovaná PVC pěnová deska je speciální termoplastický substrát navržený tak, aby splňoval přísné požadavky prostředí s vysokou v...
zkontrolujte podrobnosti
Pěnová deska měří 1220*2440 mm a poskytuje umělcům velkou povrchovou plochu, aby vyjádřil svou kreativitu. Konstrukce s vysokou hustotou zajišťuje ...
zkontrolujte podrobnosti
Prémiová zářivě žlutá/bílá pěnová deska z PVC o tloušťce 12 mm je vhodný pro nápisy, výstavní stojany, řemesla a interiérové dekorace. Vyrobe...
zkontrolujte podrobnosti
The 15mm ekologická PVC pěnová deska je termoplastový panel s vysokou hustotou navržený pro strukturální stabilitu a přesnost povrchu. Tento...
zkontrolujte podrobnosti
No.65 Liminba, Yinong Town, Xiaoshan District, Hangzhou, Zhejiang, Čína
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Dodavatelé pevných desek z PVC na zakázku


Contact Us